Domain kunststoffspritzguss24.de kaufen?
Wir ziehen mit dem Projekt
kunststoffspritzguss24.de um.
Sind Sie am Kauf der Domain
kunststoffspritzguss24.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain kunststoffspritzguss24.de kaufen?
Welche Methoden und Materialien werden typischerweise zur Reparatur von Glas verwendet?
Für die Reparatur von Glas werden typischerweise Materialien wie Glasreparaturkits, Harz, UV-Licht und spezielle Werkzeuge verwendet. Zu den gängigen Methoden gehören das Einspritzen von Harz in Risse und Kratzer, das Aushärten des Harzes mit UV-Licht und das Schleifen und Polieren der reparierten Stelle. Professionelle Glasreparaturdienste können auch Glasstücke ersetzen oder beschädigte Bereiche neu versiegeln. **
Welche Werkzeuge und Materialien werden typischerweise für die Reparatur von Elektronikgeräten benötigt?
Für die Reparatur von Elektronikgeräten werden typischerweise Werkzeuge wie Schraubendreher, Pinzetten, Lötkolben und Multimeter benötigt. Zusätzlich werden Materialien wie Lötzinn, Ersatzteile, Reinigungsmittel und Isolierband verwendet. Einige Reparaturen erfordern auch spezielle Werkzeuge wie Entlötpumpen oder IC-Extraktoren. **

Ähnliche Suchbegriffe für Berechnung-und-Reparatur-von
Top-Angebote
Produkte zum Begriff Berechnung-und-Reparatur-von:
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
BR | bronzegefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | bernstein, transparentDas Epoxidharz-System WEICON BR eignet sich besonders für das Ausfüllen von Lunkern und zur Reparatur und Aufarbeitung von Bronzeteilen und Bronzegussteilen. Es kann im gesamten Marine- und Binnenschifffahrtsbereich sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. Beispielsweise kann es zur Reproduktion von Bronzebauteilen genutzt werden, die starke Schäden aufweisen. Dabei stellt WEICON BR eine echte Alternative zum aufwendigen Hartlöten dar. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 35.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0.9 % Dichte der Mischung: 1,8 g/cm3 Dichte Harz: 1.1 g/cm3 Dichte Härter: 1.9 g/cm3 Druckfestigkeit|DIN EN ISO 604: 91.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,8·1012 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 7000-7200 MPa Edelstahl V2A sandgestrahlt: 20.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Bronze Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 87±3 IMPA-Code: 812910/11 ISSA-Code: 75.509.05/06 max. Schichtstärke|je Arbeitsgang: 12.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:100 Mischungsverhältnis nach Volumen: 100:58 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,28 % Stahl 1.0338 sandgestrahlt: 18.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +47 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,8 kg/m2 Viskosität der Mischung|bei +25 °C: 750.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +50 °C Wärmekapazität|DIN EN ISO 22007-4: 0.82 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.5 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 55.0 MPa41,59 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
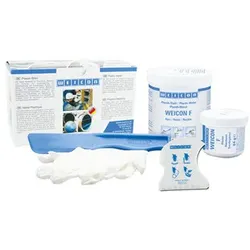
F | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | aluminium metallicWEICON F ist speziell für Anwendungen an Teilen aus Aluminium, dessen Legierungen, Magnesium und anderen Leichtmetallen geeignet. WEICON F kann für kostengünstige Reparaturen aller Art, zum Ausfüllen von Lunkerstellen an Leichtmetallguss und zur Rekonstruktion von Teilen verwendet werden. Das Epoxidharz-System kann im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 53.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,9 g/cm3 Dichte Harz: 2.1 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,41 ·1012 Ω·m E-Modul (Biege)|DIN EN ISO 178: 5500-5600 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4400 - 5000 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 36 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812921/22 ISSA-Code: 75.509.09/10 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 12 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:20 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 5 Std. Schrumpf: 0,12 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Topfzeit|bei 20 °C, 500 g Ansatz: 15 Min. Verbrauch|Schichtstärke 1,0 mm: 1,9 kg/m2 Viskosität der Mischung|bei +25 °C: 880.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +51 °C Wärmekapazität|DIN EN ISO 22007-4: 1.02 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 31.0 MPa27,31 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter

-
"Was sind die geeigneten Methoden zur Reparatur von Windschutzscheiben?" "Welche Materialien werden für die Reparatur von Autoscheiben benötigt und wie kann man diese selbst durchführen?"
Geeignete Methoden zur Reparatur von Windschutzscheiben sind das Einspritzen von Harz in den Riss oder das Ersetzen der gesamten Scheibe. Materialien, die für die Reparatur benötigt werden, sind Harz, Reparaturwerkzeug, Reinigungsmittel und Handschuhe. Die Reparatur kann selbst durchgeführt werden, indem das Harz in den Riss eingespritzt und anschließend ausgehärtet wird. **
-
Welche Materialien und Techniken werden typischerweise bei der Reparatur von Surfboards verwendet, und welche spezifischen Schritte sind erforderlich, um eine qualitativ hochwertige Reparatur durchzuführen?
Typischerweise werden bei der Reparatur von Surfboards Polyesterharz, Glasfasermatte, Schleifpapier und Farbe verwendet. Zuerst muss die beschädigte Stelle gründlich gereinigt und von altem Harz befreit werden. Dann wird die Glasfasermatte auf die beschädigte Stelle aufgetragen und mit Harz getränkt. Nach dem Aushärten wird die Reparaturstelle geschliffen, um eine glatte Oberfläche zu erhalten, und anschließend wird die Farbe aufgetragen, um die Reparatur zu kaschieren. Schließlich wird die Oberfläche poliert, um eine nahtlose Reparatur zu erreichen. **
-
Ist eine Reparatur von Kopfhörern möglich?
Ja, in den meisten Fällen ist es möglich, Kopfhörer zu reparieren. Häufige Probleme wie Kabelbrüche oder lose Verbindungen können relativ einfach behoben werden. Bei schwerwiegenderen Schäden wie einem defekten Treiber oder einer beschädigten Elektronik kann es jedoch schwieriger sein, eine Reparatur durchzuführen. Es ist ratsam, einen Fachmann zu konsultieren, um die genaue Ursache des Problems festzustellen und die beste Lösung zu finden. **
-
Welche Materialien werden typischerweise für die Reparatur von Schiffsmotoren verwendet? Was sind die häufigsten Probleme, die bei der Reparatur von Schiffsrümpfen auftreten können?
Für die Reparatur von Schiffsmotoren werden typischerweise Materialien wie Stahl, Aluminium, Kupferlegierungen und Kunststoffe verwendet. Die häufigsten Probleme bei der Reparatur von Schiffsrümpfen sind Rost, Korrosion und Schäden durch Kollisionen oder Verschleiß. Es ist wichtig, diese Probleme frühzeitig zu erkennen und zu beheben, um die Sicherheit und Leistung des Schiffes zu gewährleisten. **

Wie erfolgt die Berechnung von Kreisen und Körpern?
Die Berechnung von Kreisen erfolgt in der Regel anhand des Radius oder des Durchmessers. Der Umfang eines Kreises wird mit der Formel 2πr oder πd berechnet, wobei r den Radius und d den Durchmesser darstellen. Die Fläche eines Kreises wird mit der Formel πr^2 berechnet. Die Berechnung von Körpern wie zum Beispiel Zylindern, Kugeln oder Kegeln erfolgt anhand ihrer spezifischen Formeln. Zum Beispiel wird das Volumen eines Zylinders mit der Formel V = πr^2h berechnet, wobei r den Radius der Grundfläche und h die Höhe des Zylinders darstellt. Die Oberfläche eines Körpers wird durch die Summe der Flächen seiner einzelnen Seiten bestimmt. **
Was für Materialien verwendet ein Dachdecker bei der Reparatur von Dächern?
Ein Dachdecker verwendet typischerweise Materialien wie Dachziegel, Dachpappe und Dachlatten für die Reparatur von Dächern. Zusätzlich werden oft auch Dichtungsmittel, Nägel, Schrauben und Dachrinnen verwendet. Je nach Art der Reparatur können auch spezielle Werkzeuge wie Hammer, Schraubendreher, Säge und Leiter benötigt werden. **
Top-Angebote
Produkte zum Begriff Berechnung-und-Reparatur-von:
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Welche Methoden und Materialien werden typischerweise zur Reparatur von Glas verwendet?
Für die Reparatur von Glas werden typischerweise Materialien wie Glasreparaturkits, Harz, UV-Licht und spezielle Werkzeuge verwendet. Zu den gängigen Methoden gehören das Einspritzen von Harz in Risse und Kratzer, das Aushärten des Harzes mit UV-Licht und das Schleifen und Polieren der reparierten Stelle. Professionelle Glasreparaturdienste können auch Glasstücke ersetzen oder beschädigte Bereiche neu versiegeln. **
-
Welche Werkzeuge und Materialien werden typischerweise für die Reparatur von Elektronikgeräten benötigt?
Für die Reparatur von Elektronikgeräten werden typischerweise Werkzeuge wie Schraubendreher, Pinzetten, Lötkolben und Multimeter benötigt. Zusätzlich werden Materialien wie Lötzinn, Ersatzteile, Reinigungsmittel und Isolierband verwendet. Einige Reparaturen erfordern auch spezielle Werkzeuge wie Entlötpumpen oder IC-Extraktoren. **
-
"Was sind die geeigneten Methoden zur Reparatur von Windschutzscheiben?" "Welche Materialien werden für die Reparatur von Autoscheiben benötigt und wie kann man diese selbst durchführen?"
Geeignete Methoden zur Reparatur von Windschutzscheiben sind das Einspritzen von Harz in den Riss oder das Ersetzen der gesamten Scheibe. Materialien, die für die Reparatur benötigt werden, sind Harz, Reparaturwerkzeug, Reinigungsmittel und Handschuhe. Die Reparatur kann selbst durchgeführt werden, indem das Harz in den Riss eingespritzt und anschließend ausgehärtet wird. **
-
Welche Materialien und Techniken werden typischerweise bei der Reparatur von Surfboards verwendet, und welche spezifischen Schritte sind erforderlich, um eine qualitativ hochwertige Reparatur durchzuführen?
Typischerweise werden bei der Reparatur von Surfboards Polyesterharz, Glasfasermatte, Schleifpapier und Farbe verwendet. Zuerst muss die beschädigte Stelle gründlich gereinigt und von altem Harz befreit werden. Dann wird die Glasfasermatte auf die beschädigte Stelle aufgetragen und mit Harz getränkt. Nach dem Aushärten wird die Reparaturstelle geschliffen, um eine glatte Oberfläche zu erhalten, und anschließend wird die Farbe aufgetragen, um die Reparatur zu kaschieren. Schließlich wird die Oberfläche poliert, um eine nahtlose Reparatur zu erreichen. **
Ähnliche Suchbegriffe für Berechnung-und-Reparatur-von
-
BR | bronzegefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | bernstein, transparentDas Epoxidharz-System WEICON BR eignet sich besonders für das Ausfüllen von Lunkern und zur Reparatur und Aufarbeitung von Bronzeteilen und Bronzegussteilen. Es kann im gesamten Marine- und Binnenschifffahrtsbereich sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. Beispielsweise kann es zur Reproduktion von Bronzebauteilen genutzt werden, die starke Schäden aufweisen. Dabei stellt WEICON BR eine echte Alternative zum aufwendigen Hartlöten dar. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 35.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0.9 % Dichte der Mischung: 1,8 g/cm3 Dichte Harz: 1.1 g/cm3 Dichte Härter: 1.9 g/cm3 Druckfestigkeit|DIN EN ISO 604: 91.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,8·1012 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 7000-7200 MPa Edelstahl V2A sandgestrahlt: 20.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Bronze Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 87±3 IMPA-Code: 812910/11 ISSA-Code: 75.509.05/06 max. Schichtstärke|je Arbeitsgang: 12.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:100 Mischungsverhältnis nach Volumen: 100:58 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,28 % Stahl 1.0338 sandgestrahlt: 18.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +47 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,8 kg/m2 Viskosität der Mischung|bei +25 °C: 750.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +50 °C Wärmekapazität|DIN EN ISO 22007-4: 0.82 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.5 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 55.0 MPa41,59 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
F | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | aluminium metallicWEICON F ist speziell für Anwendungen an Teilen aus Aluminium, dessen Legierungen, Magnesium und anderen Leichtmetallen geeignet. WEICON F kann für kostengünstige Reparaturen aller Art, zum Ausfüllen von Lunkerstellen an Leichtmetallguss und zur Rekonstruktion von Teilen verwendet werden. Das Epoxidharz-System kann im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 53.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,9 g/cm3 Dichte Harz: 2.1 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,41 ·1012 Ω·m E-Modul (Biege)|DIN EN ISO 178: 5500-5600 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4400 - 5000 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 36 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812921/22 ISSA-Code: 75.509.09/10 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 12 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:20 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 5 Std. Schrumpf: 0,12 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Topfzeit|bei 20 °C, 500 g Ansatz: 15 Min. Verbrauch|Schichtstärke 1,0 mm: 1,9 kg/m2 Viskosität der Mischung|bei +25 °C: 880.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +51 °C Wärmekapazität|DIN EN ISO 22007-4: 1.02 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 31.0 MPa27,31 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
F | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,5 kg | aluminium metallicWEICON F ist speziell für Anwendungen an Teilen aus Aluminium, dessen Legierungen, Magnesium und anderen Leichtmetallen geeignet. WEICON F kann für kostengünstige Reparaturen aller Art, zum Ausfüllen von Lunkerstellen an Leichtmetallguss und zur Rekonstruktion von Teilen verwendet werden. Das Epoxidharz-System kann im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 53.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,9 g/cm3 Dichte Harz: 2.1 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,41 ·1012 Ω·m E-Modul (Biege)|DIN EN ISO 178: 5500-5600 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4400 - 5000 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 36 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812921 ISSA-Code: 75.509.09/10 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 12 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:20 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 5 Std. Schrumpf: 0,12 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Topfzeit|bei 20 °C, 500 g Ansatz: 15 Min. Verbrauch|Schichtstärke 1,0 mm: 1,9 kg/m2 Viskosität der Mischung|bei +25 °C: 880.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +51 °C Wärmekapazität|DIN EN ISO 22007-4: 1.02 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 31.0 MPa42,40 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
ST | metallisch gefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | hellgrauWEICON ST eignet sich für vielseitige Reparaturen und Ausbesserungsarbeiten von Maschinenteilen und Werkstücken aus rostfreiem Stahl, wie Tanks, Leitungen, Behälter, Trichter und Flansche. Das Epoxidharz-System kann in der chemischen Industrie, im gesamten Marine- sowie Binnenschifffahrtsbereich, in Abwasseranlagen, in der Papierindustrie und in vielen weiteren Bereichen eingesetzt werden. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 38.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,7 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 96.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,2·1012 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 7300-7900 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Edelstahl Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812944 ISSA-Code: 75.509.34/35 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:50 Mischungsverhältnis nach Volumen: 100:50 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 6 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 4,7 kJ/m2 Schrumpf: 0,14 % Stahl 1.0338 sandgestrahlt: 14.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +48 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1.7 kg/m2 Viskosität der Mischung|bei +25 °C: 550.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +50 °C Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 48.0 MPa241,78 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Ist eine Reparatur von Kopfhörern möglich?
Ja, in den meisten Fällen ist es möglich, Kopfhörer zu reparieren. Häufige Probleme wie Kabelbrüche oder lose Verbindungen können relativ einfach behoben werden. Bei schwerwiegenderen Schäden wie einem defekten Treiber oder einer beschädigten Elektronik kann es jedoch schwieriger sein, eine Reparatur durchzuführen. Es ist ratsam, einen Fachmann zu konsultieren, um die genaue Ursache des Problems festzustellen und die beste Lösung zu finden. **
-
Welche Materialien werden typischerweise für die Reparatur von Schiffsmotoren verwendet? Was sind die häufigsten Probleme, die bei der Reparatur von Schiffsrümpfen auftreten können?
Für die Reparatur von Schiffsmotoren werden typischerweise Materialien wie Stahl, Aluminium, Kupferlegierungen und Kunststoffe verwendet. Die häufigsten Probleme bei der Reparatur von Schiffsrümpfen sind Rost, Korrosion und Schäden durch Kollisionen oder Verschleiß. Es ist wichtig, diese Probleme frühzeitig zu erkennen und zu beheben, um die Sicherheit und Leistung des Schiffes zu gewährleisten. **
-
Wie erfolgt die Berechnung von Kreisen und Körpern?
Die Berechnung von Kreisen erfolgt in der Regel anhand des Radius oder des Durchmessers. Der Umfang eines Kreises wird mit der Formel 2πr oder πd berechnet, wobei r den Radius und d den Durchmesser darstellen. Die Fläche eines Kreises wird mit der Formel πr^2 berechnet. Die Berechnung von Körpern wie zum Beispiel Zylindern, Kugeln oder Kegeln erfolgt anhand ihrer spezifischen Formeln. Zum Beispiel wird das Volumen eines Zylinders mit der Formel V = πr^2h berechnet, wobei r den Radius der Grundfläche und h die Höhe des Zylinders darstellt. Die Oberfläche eines Körpers wird durch die Summe der Flächen seiner einzelnen Seiten bestimmt. **
-
Was für Materialien verwendet ein Dachdecker bei der Reparatur von Dächern?
Ein Dachdecker verwendet typischerweise Materialien wie Dachziegel, Dachpappe und Dachlatten für die Reparatur von Dächern. Zusätzlich werden oft auch Dichtungsmittel, Nägel, Schrauben und Dachrinnen verwendet. Je nach Art der Reparatur können auch spezielle Werkzeuge wie Hammer, Schraubendreher, Säge und Leiter benötigt werden. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.